Strategi UMKM
Aplikasi Kasir untuk Meningkatkan Efisiensi Usaha Cetak
Ringkasan Cepat
Efisiensi percetakan tumbuh ketika data order, antrean, setup, mesin, bahan, finishing, kualitas, dan penyerahan dihubungkan dalam alur yang terukur.
- Efisiensi usaha cetak tidak sama dengan membuat setiap mesin terus bekerja, karena utilisasi tinggi pada satu tahap dapat menciptakan antrean dan pekerjaan setengah jadi di tahap lain.
- Pesanan perlu mengalir dari persetujuan hingga penyerahan dengan waktu tunggu, setup, bahan, rework, dan handoff yang terkendali.
- Sistem Kasir dapat menyediakan permintaan serta nilai order, lalu dihubungkan dengan data produksi untuk mengukur aliran secara menyeluruh.
Ringkasan dibuat untuk membantu pembaca memahami poin utama. Gunakan isi artikel lengkap sebagai sumber penjelasan.
Efisiensi usaha cetak tidak sama dengan membuat setiap mesin terus bekerja, karena utilisasi tinggi pada satu tahap dapat menciptakan antrean dan pekerjaan setengah jadi di tahap lain. Pesanan perlu mengalir dari persetujuan hingga penyerahan dengan waktu tunggu, setup, bahan, rework, dan handoff yang terkendali. Sistem Kasir dapat menyediakan permintaan serta nilai order, lalu dihubungkan dengan data produksi untuk mengukur aliran secara menyeluruh.
Perbaikan dimulai dari bottleneck dan penyebab keterlambatan terbesar, bukan otomatis membeli mesin baru. Data yang konsisten membantu tim membedakan masalah permintaan, kapasitas, penjadwalan, file, bahan, mesin, atau kualitas.
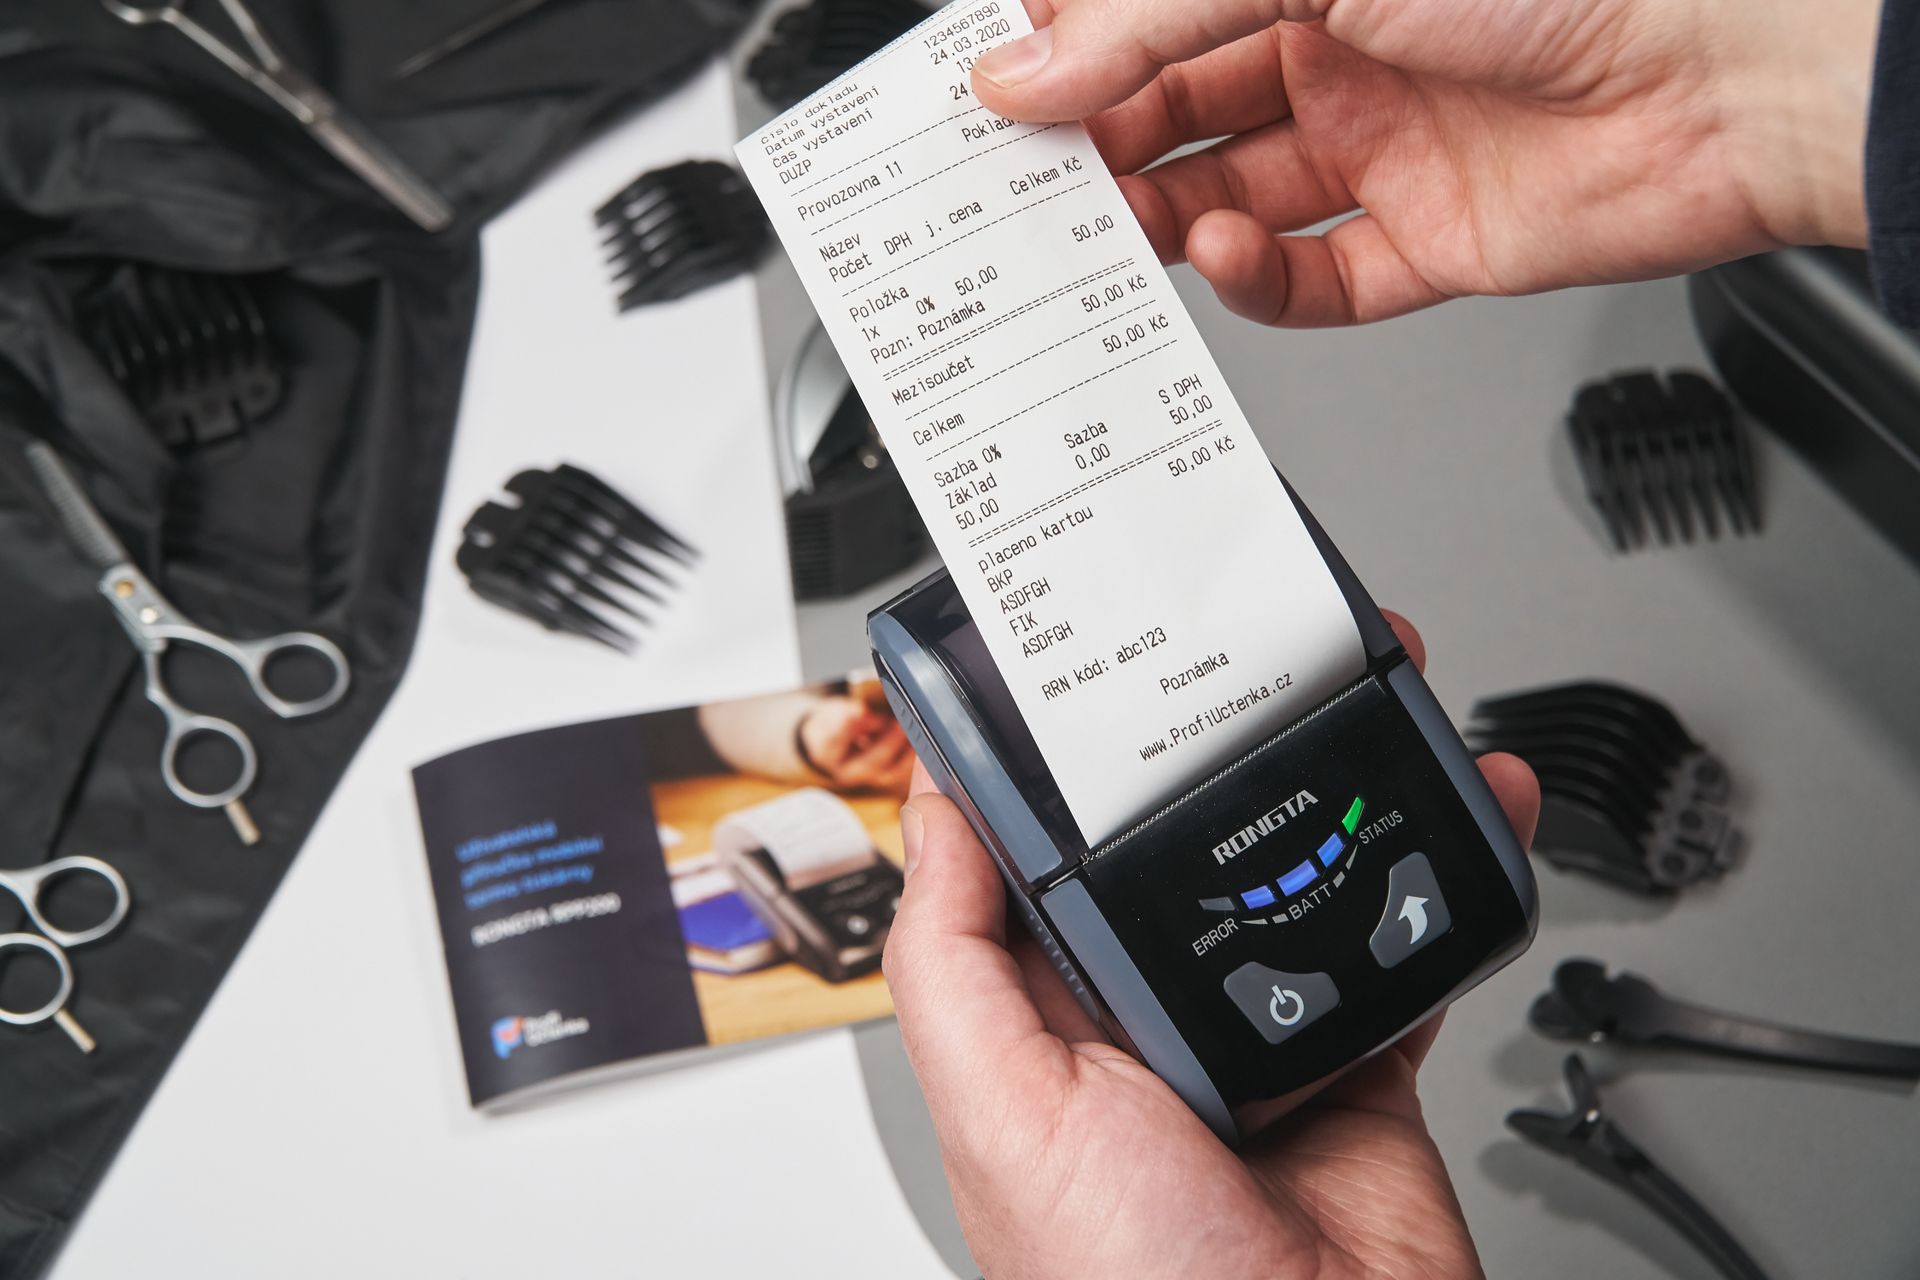
Pencetakan struk bukti pembayaran menggunakan aplikasi kasir pada bisnis percetakan
Jawaban singkat
Petakan value stream dari order approved sampai delivered, lalu ukur touch time, wait time, queue, setup, run, downtime, first-pass yield, dan rework. Gunakan job ID yang sama pada transaksi, produksi, bahan, quality control, serta penyerahan.
Fokuskan perbaikan pada constraint utama. Uji perubahan kecil, ukur throughput serta on-time delivery, dan jaga guardrail kualitas, keselamatan, margin, serta beban staf.
Petakan value stream
Ikuti beberapa order nyata dari awal hingga akhir. Catat waktu bekerja dan menunggu, perpindahan, approval, batch, serta rework.
| Tahap | Touch time | Wait time | Penyebab antre | Bukti |
|---|---|---|---|---|
| Brief/approval | konsultasi | respons | info kurang | order log |
| Preflight | pemeriksaan | file | revisi | checklist |
| setup/run | mesin | batch/kerusakan | machine log | |
| Finishing | potong/binding | WIP | kapasitas | ticket |
| QC | inspeksi | antrian | batch besar | sign-off |
| Packing | kemas | pickup | ruang | package ID |
| Delivery | serah | kurir | rute | POD |
Lead time adalah waktu total yang dialami pelanggan, bukan hanya waktu mesin mencetak. Perbaikan yang mengurangi touch time kecil tetapi menambah antrean tidak selalu bermanfaat.
Tetapkan job ID
Job ID menghubungkan order, file version, material, mesin, operator, finishing, QC, invoice, dan delivery. Barcode atau QR internal mengurangi pencarian serta salah pilih.
Setiap event menyimpan waktu, aktor, status, quantity, dan reason bila ada. Hindari update status massal tanpa bukti fisik.
Temukan bottleneck
Constraint adalah tahap yang membatasi output keseluruhan pada periode tertentu. Tandanya meliputi antrean stabil, utilisasi tinggi, overtime, dan pekerjaan berikutnya menunggu.
Jangan hanya melihat mesin paling mahal. Preflight, approval, cutting, laminasi, packing, atau pengiriman dapat menjadi bottleneck.
Lindungi constraint
Pastikan file, bahan, tooling, operator, dan instruksi siap sebelum slot bottleneck. Hindari menjalankan pekerjaan yang kemudian berhenti karena approval atau finishing tidak tersedia.
Kurangi downtime terencana serta unplanned pada constraint lebih dahulu. Menambah kapasitas non-bottleneck dapat memperbesar WIP tanpa meningkatkan output.
Kelola antrean
Prioritas mempertimbangkan promised date, setup family, material, durasi, downstream capacity, dan risiko. Gunakan aturan yang terlihat, bukan urutan berdasarkan siapa paling keras meminta.
Pekerjaan ekspres membutuhkan approval serta konsekuensi yang jelas. Catat order lain yang terdampak agar biaya urgensi dapat dinilai.
Kurangi setup
Pisahkan aktivitas yang hanya dapat dilakukan saat mesin berhenti dari aktivitas yang dapat disiapkan sebelumnya. Siapkan file, material, tooling, preset, serta checklist sebelum changeover.
Ukur setup dari last good piece pekerjaan lama hingga first good piece pekerjaan baru. Rata-rata saja tidak cukup; pelajari variasi dan outlier.
Kelompokkan secara cerdas
Batching dapat mengurangi setup, tetapi batch terlalu besar memperpanjang lead time serta menahan job lain. Tentukan family berdasarkan material, ukuran, warna, finishing, atau tooling.
Gunakan economic trade-off antara setup saving, due date, WIP, dan fleksibilitas. Review aturan ketika mix order berubah.
Batasi WIP
Work in progress menyembunyikan masalah, memakan ruang, dan meningkatkan risiko salah job. Tetapkan WIP limit per tahap dan visualisasikan aging.
Ketika batas tercapai, selesaikan blocker sebelum mendorong pekerjaan baru. Exception memerlukan alasan dan owner.
Tingkatkan first-pass yield
First-pass yield mengukur output yang lolos tanpa rework. Pisahkan defect berdasarkan file, warna, material, mesin, operator, finishing, dan handling.
Gunakan first-piece approval untuk pekerjaan berisiko. Hubungkan defect ke job serta batch agar tindakan koreksi dapat diverifikasi.
Kelola rework
Rework memiliki tiket, quantity, reason, biaya, prioritas, dan disposition. Jangan mencampur hasil rework dengan order baru tanpa jejak.
Analisis Pareto membantu memilih penyebab utama, tetapi periksa severity; masalah jarang yang berisiko tinggi tetap memerlukan kontrol.
Kendalikan bahan
Reserve material untuk order confirmed, lalu catat issued, used, returned, scrap, dan damaged. Gunakan satuan serta conversion factor yang konsisten.
Bandingkan standard dan actual consumption. Deviasi dapat berasal dari setup, spoilage, ukuran nesting, cutting, atau kualitas pemasok.
Terapkan preventive maintenance
Maintenance plan mengikuti jam operasi, kalender, kondisi, serta petunjuk produsen. Catat inspection, cleaning, part, downtime, dan temuan.
Menunda maintenance untuk mengejar utilisasi dapat menciptakan kegagalan pada jam sibuk. Jadwalkan dengan mempertimbangkan constraint serta order backlog.
Ukur downtime
Pisahkan planned, setup, breakdown, material, file, quality, operator, dan no-order. Satu kategori “mesin berhenti” tidak memberi tindakan.
Catat start, end, asset, job, reason, dan resolution. Review mean time to repair serta gangguan berulang tanpa mengubahnya menjadi target yang mendorong penutupan tiket prematur.
Rancang standard work
Dokumentasikan urutan terbaik yang aman untuk pekerjaan berulang, termasuk checkpoint dan toleransi. Gunakan visual aid dekat tempat kerja.
Standard work menjadi baseline untuk perbaikan, bukan larangan belajar. Perubahan diuji, disetujui, dilatih, dan diberi versi.
Terapkan 5S dan visual management
Atur area agar alat, bahan, proof, dan job yang diperlukan mudah ditemukan serta kembali ke tempatnya. Beri lokasi, label, batas WIP, status mesin, dan area karantina yang jelas.
Audit tidak hanya menilai kerapian. Ukur waktu mencari, salah ambil, blocked aisle, kontaminasi, serta pekerjaan tanpa identitas. Perubahan layout diuji terhadap aliran dan keselamatan.
Seimbangkan produktivitas dan ergonomi
Pekerjaan angkat, potong, laminasi, packing, dan operasi berulang perlu memperhatikan risiko serta kemampuan pekerja. Perubahan kecepatan yang meningkatkan cedera atau kesalahan bukan efisiensi.
Libatkan operator saat mendesain meja, urutan, alat bantu, dan rotasi. Catat near miss serta fatigue signal bersama output dan kualitas.
Kelola energi dan consumable
Pantau penggunaan listrik, tinta, cairan pembersih, pisau, film, dan kemasan per product family bila material. Idle mode, warm-up, batching, serta shutdown perlu mengikuti petunjuk mesin dan pola order.
Penghematan consumable harus diuji pada kualitas serta umur peralatan. Jangan mengurangi maintenance atau bahan penting hanya untuk memperbaiki biaya jangka pendek.
Kelola handoff
Setiap perpindahan mencatat quantity, kondisi, lokasi, waktu, serta pihak kirim-terima. Label membawa job ID dan tahap berikutnya.
Handoff gagal sering menyebabkan pencarian, antrean, atau pekerjaan tertukar. Ukur first-time-right pada transfer internal.
Gunakan teknologi secara bertahap
NIST menjelaskan adopsi teknologi manufaktur maju sebagai cara meningkatkan kapasitas, kapabilitas, dan integrasi rantai pasok pada manufaktur kecil-menengah. Bagi percetakan, otomatisasi perlu mengikuti kebutuhan proses serta kesiapan data.
Mulai dari barcode job, digital queue, machine log, atau dashboard sebelum mengejar digital twin kompleks. Setiap investasi memiliki baseline dan outcome.
Ukur kapasitas
Kapasitas efektif memperhitungkan jam tersedia, setup, maintenance, yield, operator, dan downstream. Jangan memakai kecepatan spesifikasi mesin sebagai output pasti.
Forecast demand per family dan bandingkan dengan constraint capacity. Pilihan dapat berupa leveling, overtime, outsourcing, perubahan shift, atau investasi.
Jalankan daily management
Stand-up singkat membahas keselamatan, order at risk, bottleneck, downtime, kualitas, material, dan tindakan. Gunakan data periode terbaru, bukan rapat panjang tanpa owner.
Urutan eksperimen perbaikan adalah:
Pilih gap dan baseline yang dapat diukur.
Observasi proses di tempat kejadian.
Rumuskan penyebab serta hipotesis.
Uji perubahan pada ruang lingkup kecil.
Pantau throughput, lead time, kualitas, dan beban.
Standardisasi bila berhasil atau rollback bila tidak.
Verifikasi hasil setelah beberapa siklus.
Simpan hasil negatif agar tim tidak mengulang eksperimen yang sama tanpa alasan baru.
Dashboard efisiensi
Pantau throughput, lead time, queue age, setup, first-pass yield, rework, scrap, downtime, on-time delivery, WIP, dan margin per constraint hour. Definisikan titik ukur.
Gunakan Kasair untuk konteks order dan transaksi, serta artikel Kasair untuk praktik bisnis lain. Pastikan data produksi diperoleh melalui modul atau integrasi yang sesuai.
Pilot 30 hari
Pilih satu product family dan constraint. Minggu pertama mengukur, minggu kedua memperbaiki readiness, minggu ketiga menguji setup atau WIP limit, dan minggu keempat memverifikasi hasil.
Jangan memperluas sebelum kualitas serta on-time delivery membaik tanpa menambah risiko keselamatan.
FAQ
Apakah utilisasi tinggi selalu efisien?
Tidak. Utilisasi non-bottleneck yang terlalu tinggi dapat menambah WIP dan lead time tanpa meningkatkan output.
Apa metrik utama efisiensi cetak?
Pantau throughput, lead time, setup, first-pass yield, rework, downtime, WIP, dan on-time delivery.
Bagaimana menemukan bottleneck?
Lihat antrean, utilisasi, overtime, waktu tunggu, dan tahap yang membatasi output aktual.
Mengapa WIP perlu dibatasi?
WIP tinggi menambah ruang, pencarian, aging, risiko salah job, dan waktu penyelesaian.
Kapan otomatisasi layak?
Setelah masalah, baseline, proses, data, kemampuan tim, biaya, dan outcome yang diharapkan jelas.
Bagaimana Sistem Kasir membantu?
Kasir menyediakan order, nilai, deadline, dan pembayaran yang dapat dihubungkan dengan event produksi serta delivery.
Terapkan pada operasional usaha Anda
Pelajari fitur aplikasi kasir Kasair POS untuk transaksi, stok, dan laporan usaha. Bandingkan harga dan paket berlangganan sesuai kebutuhan Anda.
BACA SELANJUTNYA